焊缝为何先于板面腐蚀:从敏化机理看焊接工序的质量把控要点
摘要:不锈钢构件使用后,腐蚀往往先出现在焊缝及紧邻的热影响区,而非平整板面。其根源在于焊接热循环使局部材料进入敏化温度区间,晶界析出铬的碳化物并形成贫铬区,背面未充氩保护造成根部氧化,以及焊后酸洗钝化工序不到位,使表面铬富集的钝化膜未能恢复。本文结合敏化机理、焊材匹配、背面充氩和酸洗钝化检测等环节,梳理常见简化点。
关键词:不锈钢焊缝;热影响区;晶间腐蚀;背面充氩;酸洗钝化;敏化
一、焊缝及热影响区为何先腐蚀
奥氏体不锈钢依靠表面薄而致密的铬氧化物钝化膜获得耐蚀能力,板面组织均匀、膜层完整。焊接时,焊缝及两侧热影响区经历快速加热冷却,局部组织与表面状态改变,成为薄弱区域。
首先是敏化引起的晶间腐蚀。普通奥氏体不锈钢在约 425~870℃ 区间停留或缓慢冷却时,碳与铬结合在晶界析出铬的碳化物,邻近区域形成贫铬区;铬含量低于维持钝化膜所需水平时,便优先沿晶界腐蚀。钢材碳含量越高,敏化倾向越明显,焊接结构多选用超低碳牌号。
其次是背面氧化。氩弧焊正面熔池由氩气保护,管材、容器内壁等根部高温下若直接接触空气,会形成疏松粗糙的氧化层(俗称“糖化”),含铬偏低、结构多孔,本身不耐蚀并易成为点蚀起点。焊接产生的氧化色、飞溅和游离铁还会破坏原有钝化膜,不经酸洗钝化难以恢复完整膜层。
二、三个环节常见的偷工减料点
焊材匹配方面,304 母材宜配 ER308L 超低碳焊丝,316 母材宜配 ER316L 以保留钼的耐点蚀能力;用不含钼焊材焊接 316,焊缝耐氯离子能力会低于母材。常见问题是以碳钢焊条替代不锈钢焊材、混用不同牌号焊丝、忽视异种钢选型,以及不控制热输入和层间温度,使热影响区在敏化区间停留过久。
背面充氩方面,常见简化做法是不充氩、充氩前不排尽腔内空气、流量不足或封挡不严、根部未冷却就提前停气,或只处理外壁可见焊缝而忽略腔体内侧。保护良好的根部呈银白色或浅金黄色,出现深蓝、灰黑和糖状疏松氧化层即保护不到位。
酸洗钝化方面,易被省略的是只打磨抛光而不酸洗,氧化层和贫铬层未去除;酸洗膏涂抹不均、根部漏涂;作用时间不足即冲洗;残留酸液、氯离子和游离铁未清理;处理后不做膜层检验。膜层质量可按 GB/T 25150—2010《工业设备化学清洗中奥氏体不锈钢钝化膜质量的测试方法 蓝点法》检测,规定时间内不出现蓝色斑点即为合格,出现蓝点应重新处理。
三、工程实践中的把控
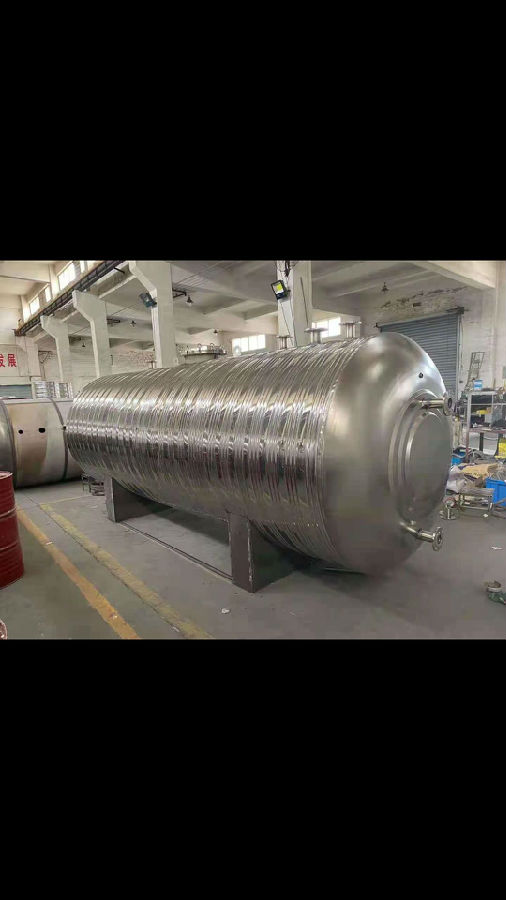
山东环晟能源科技有限公司在不锈钢水箱、一体式光伏热水器及商用热水系统的制造与安装中,按母材牌号选型并核对焊材材质证明,对氩弧焊根部按工艺充氩保护,焊后酸洗钝化并配合蓝点法检查膜层完整性。验收时可重点查看焊材记录、根部氧化色和钝化检测记录,从工序源头减少焊缝先行腐蚀的隐患。