
氩弧焊还是模压拼装?不锈钢水箱两种工艺与验收要点解读
—— 山东环晟能源科技有限公司 · 技术专栏
一、现场氩弧焊:密封连续,考验焊工手艺
不锈钢水箱常见两条工艺路线:现场氩弧焊把板片熔成一体,模压拼装靠螺栓与胶条锁住水路。选型之前,先把各自长短与验收节点看明白。
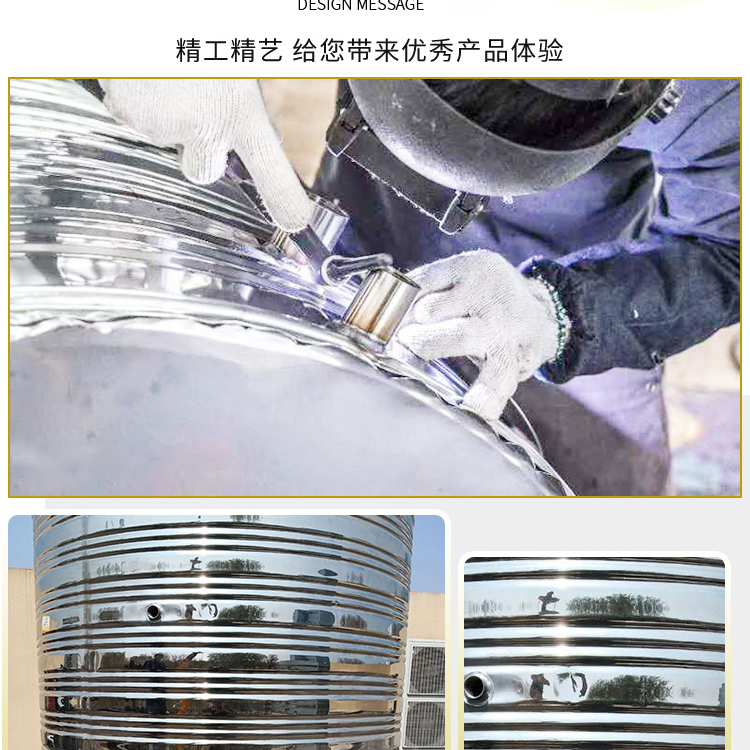
氩弧焊即钨极惰性气体保护焊,焊工在保护气体下把相邻模压板块边缘熔化熔合,焊道连续、与母材同质,密封路径可靠、渗漏点位少;箱体尺寸可按机房净空灵活排布,标准冲压板块现场组装无需大型吊装设备,适合空间受限的改造项目。风险同样在人:焊缝成形与熔深控制较依赖焊工技能与状态,焊后处理草率时,热影响区耐蚀能力反而下降。
二、模压拼装:标准化生产,留意胶条老化
模压拼装的加工在工厂高度标准化:板材压制成规格统一的模块,现场螺栓连接、板缝夹密封胶条完成防水,动火少、安装周期短,箱体可拆卸搬迁、按需扩容,对工期紧或后期可能调整的项目比较友好。短板集中在密封材料:橡胶胶条浸水多年会逐步老化、变硬、失去弹性,密封效果依赖螺栓预紧力的持续保持,需定期检查法兰紧固与胶条弹性,并把更换列入运维计划。
三、验收盯住五个关键节点
无论选哪种工艺,交付前建议逐项核验:
1. 材质与卫生合规:板材、密封件应符合GB/T 17219-2025《生活饮用水输配水设备、防护材料及水处理材料卫生安全评价》,水箱设置还应满足GB 17051-1997《二次供水设施卫生规范》。
2. 焊缝外观:成形应整齐、平顺、饱满,不得有气孔、焊瘤、裂纹、焊穿。
3. 煤油渗透试验:对常压容器焊缝,在焊面一侧涂煤油,利用其强渗透性在另一侧观察渗迹,检出穿透性缺陷。
4. 酸洗钝化处理:焊后去除氧化皮与焊斑,让表面重新生成致密钝化膜、恢复耐腐蚀能力,直接影响焊缝区使用寿命。
5. 满水24小时试验:注水至额定水位静置24小时,箱体、焊缝、管口及螺栓连接处应无滴水、无渗水、无潮湿痕迹,箱体无明显变形;承压式水箱先加压至1.5倍工作压力保压30分钟,压降合格后再做满水试验。
四、工程实践里的取舍
山东环晟能源科技有限公司的工程实践思路是:密封要求严、箱体形式固定的项目,优先考虑现场氩弧焊,并把酸洗钝化与煤油渗透检测列为焊后必做工序;工期紧张或未来可能搬迁扩容的项目,模压拼装更合适,同时把胶条状态纳入年度巡检。满水24小时无渗漏是两种工艺交付前都不可省略的关口,也便于甲方现场核实。
摘要
本文对比不锈钢水箱现场氩弧焊与模压拼装两种工艺:氩弧焊密封连续、适配性强,但依赖焊工技能与焊后处理;模压拼装标准化程度高、安装快,需关注胶条老化与螺栓预紧。文中梳理材质卫生合规、焊缝外观、煤油渗透试验、酸洗钝化、满水24小时试验等验收节点,为项目选型与现场验收提供参考。
关键词:不锈钢水箱;氩弧焊;模压拼装;煤油渗透试验;酸洗钝化;满水试验;二次供水
